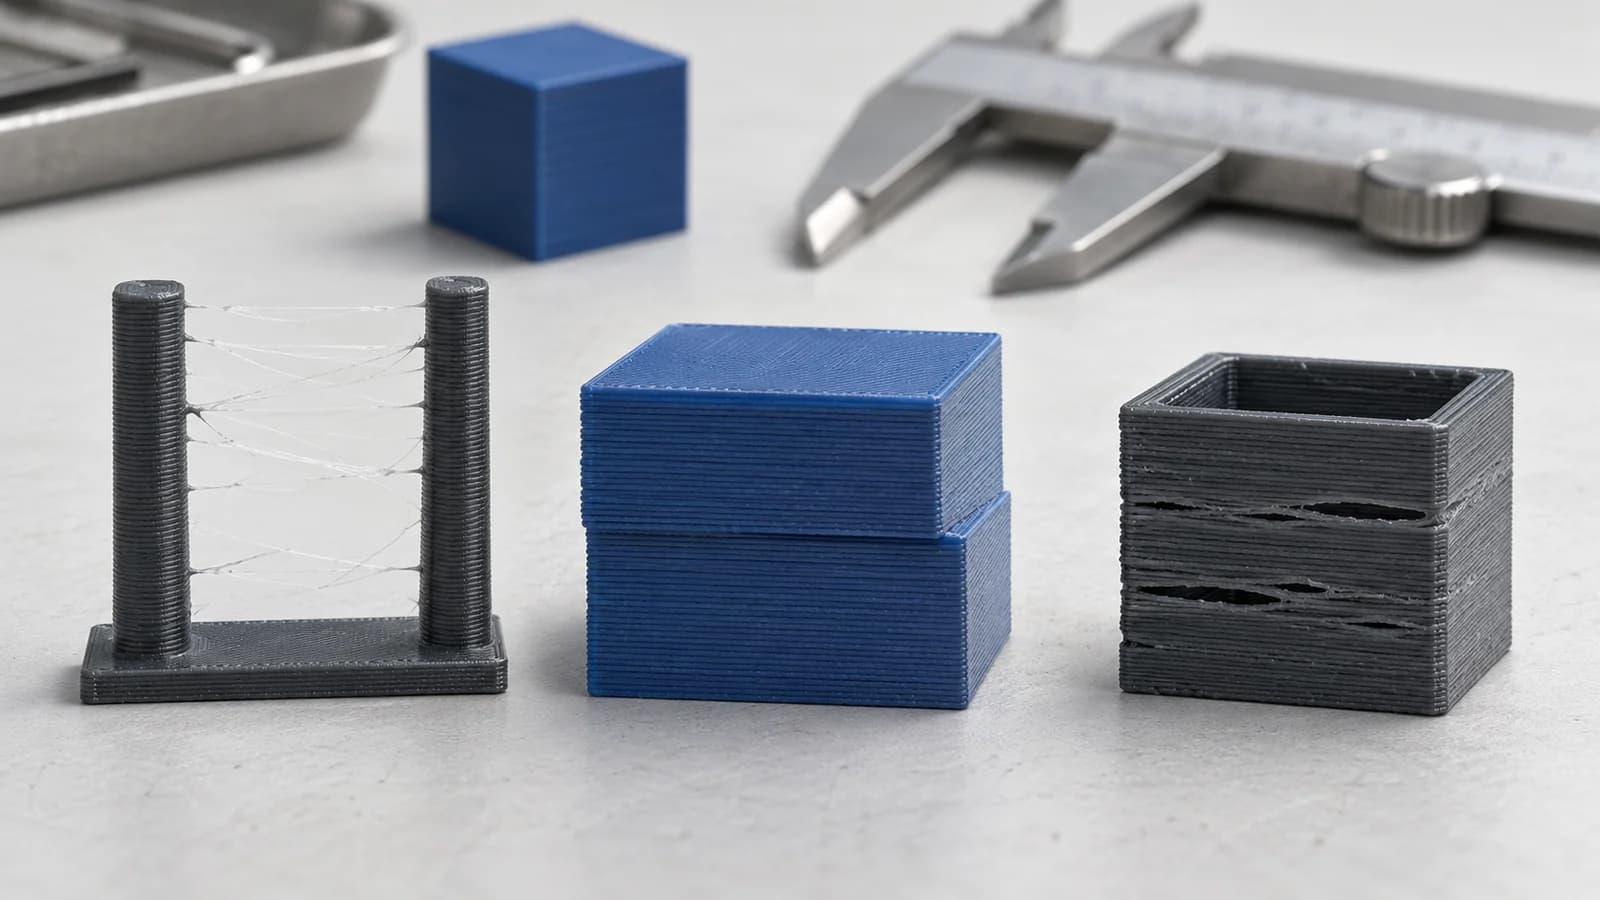
Ein Druckteil hat Fäden zwischen zwei Bereichen, eine Ecke löst sich von der Platte oder die oberen Schichten stehen plötzlich seitlich versetzt. Ein sichtbarer 3D-Druckfehler ist zunächst eine Beobachtung, keine sichere Diagnose. Dasselbe Fehlerbild kann bei verschiedenen Geräten und Materialien unterschiedliche Ursachen haben. Dieser Leitfaden hilft dir, häufige Probleme beim FDM-Druck einzugrenzen, ohne gleichzeitig Temperatur, Retraktion, Materialfluss und Geschwindigkeit zu verändern.
Der Ablauf ist immer ähnlich: beobachten → lokalisieren → mögliche Ursachen einordnen → eine Prüfrichtung priorisieren → einen Faktor kontrolliert ändern → Ergebnis vergleichen. Für die grundlegenden Schritte vom Modell bis zum Druck gibt es den Einsteigerleitfaden. Hier geht es um die Frage, was du prüfst, wenn das Ergebnis sichtbar vom erwarteten Druck abweicht.
Erst das Fehlerbild beschreiben, dann Einstellungen ändern
Halte das Teil, den Druckjob und die verwendete Spule zunächst fest. Ein Foto der betroffenen Stelle ist hilfreicher als die Erinnerung „der Druck war schlecht“. Notiere, wo der Fehler sitzt: nur an der Unterseite, nach einer bestimmten Höhe, hinter scharfen Kanten oder überall. Tritt er an jedem Teil auf oder nur an einem Modell? Ist nur eine Bewegungsrichtung betroffen? Betrifft er eine Spule oder auch andere Materialien?
Der zeitliche Zusammenhang ist ebenso wichtig. Wurde unmittelbar zuvor das Filament, ein Slicer-Profil, die Düse, die Druckfläche oder ein mechanisches Teil gewechselt? Ein Zusammenhang ist noch kein Beweis, aber ein guter Ausgangspunkt für eine Prüfung. Vergleiche nach Möglichkeit einen früheren sauberen Druck mit dem aktuellen Ergebnis unter ähnlichen Bedingungen.
Eine knappe Diagnose-Notiz könnte lauten: „PETG, gleiches Modell und Profil wie gestern; neue Spule; feine Fäden nur zwischen zwei getrennten Stegen; erste Schicht unauffällig.“ Das grenzt die Suche ein. „Stringing – Retraktion erhöhen“ springt dagegen bereits zu einer Lösung, bevor die Ursache geprüft wurde.
Warum nur ein Faktor? Wenn du gleichzeitig Temperatur, Retraktion, Flow, Tempo und Kühlung änderst, weißt du nach einem besseren Druck nicht, welche Änderung geholfen hat. Ein schlechteres Ergebnis lässt sich ebenso wenig eindeutig erklären. Wähle deshalb eine plausible Hypothese und halte die übrigen Bedingungen möglichst stabil.
Fehlerursachen in Kategorien einteilen
Material
Eine Spule kann sich anders verhalten als die vorherige: durch Rezeptur, Lagerung oder aufgenommenes Wasser. Feuchtigkeit kann je nach Material und Drucksituation unter anderem Fäden oder unruhige Oberflächen begünstigen. Sie ist jedoch nicht bei jedem Faden die Ursache. Prüfe Materialbezeichnung, Spulenzustand und das dazu passende Profil, bevor du am Gerät eingreifst.
Extrusion
Hier geht es darum, ob Material gleichmäßig gefördert und abgelegt wird. Mögliche Gruppen sind eine eingeschränkte Düse, Probleme im Filamentweg, unpassende Förderannahmen im Profil oder ein Temperaturbereich, der nicht zum konkreten Filament passt. Fehlende Linien und ein versetztes ganzes Bauteil sind unterschiedliche Beobachtungen; beides sollte nicht unter „zu wenig Flow“ zusammengefasst werden.
Erste Schicht und Haftung
Beobachte die Linien der ersten Schicht und ihre Verbindung zur Druckfläche. Oberfläche und Material müssen zusammenpassen. Ein ungünstiger Düsenabstand, eine verschmutzte oder ungleichmäßige Fläche und ein ungeeignetes Profil können ähnlich wirkende Haftungsprobleme verursachen. Die Prüfung richtet sich nach der Druckplatte und dem Gerät; eine allgemeine Nivellieranleitung wäre hier unzuverlässig.
Bewegung und Mechanik
Ein Hindernis auf einer Achse, ein loses Teil oder eine nicht zum Gerät passende Bewegungsannahme kann sichtbare Positionsfehler verursachen. Achte auf die Richtung eines Versatzes und auf ungewöhnliche Geräusche. Riemen, Rollen und Antrieb werden nur nach den Verfahren des jeweiligen Druckerherstellers geprüft oder eingestellt.
Slicer und Prozessparameter
Temperatur, Geschwindigkeit, Retraktion, Kühlung, Linienführung und Nahtposition beeinflussen das Druckbild. Prüfe zuerst, welches Profil wirklich verwendet wurde und ob die Slicer-Vorschau die auffällige Stelle bereits erkennen lässt. Eine Einstellungsänderung ist erst sinnvoll, wenn sie zur Beobachtung und zum verwendeten Gerät passt.
Modell und Geometrie
Überhänge, dünne Wände, enge Spalte und die Ausrichtung des Modells können lokale Fehler erklären. Vergleiche Sollmaß, Modellansicht und gedrucktes Teil. Wenn nur eine Konstruktion betroffen ist, kann die Modellgeometrie eine bessere Prüfrichtung sein als ein Eingriff in den Extruder.
Mehrere Kategorien können gleichzeitig plausibel sein. Die Einteilung hilft, die nächste Frage zu wählen; sie vergibt keine eindeutige Fehlernummer.
Sichtbare Fehler nach dem ersten Prüfschritt ordnen
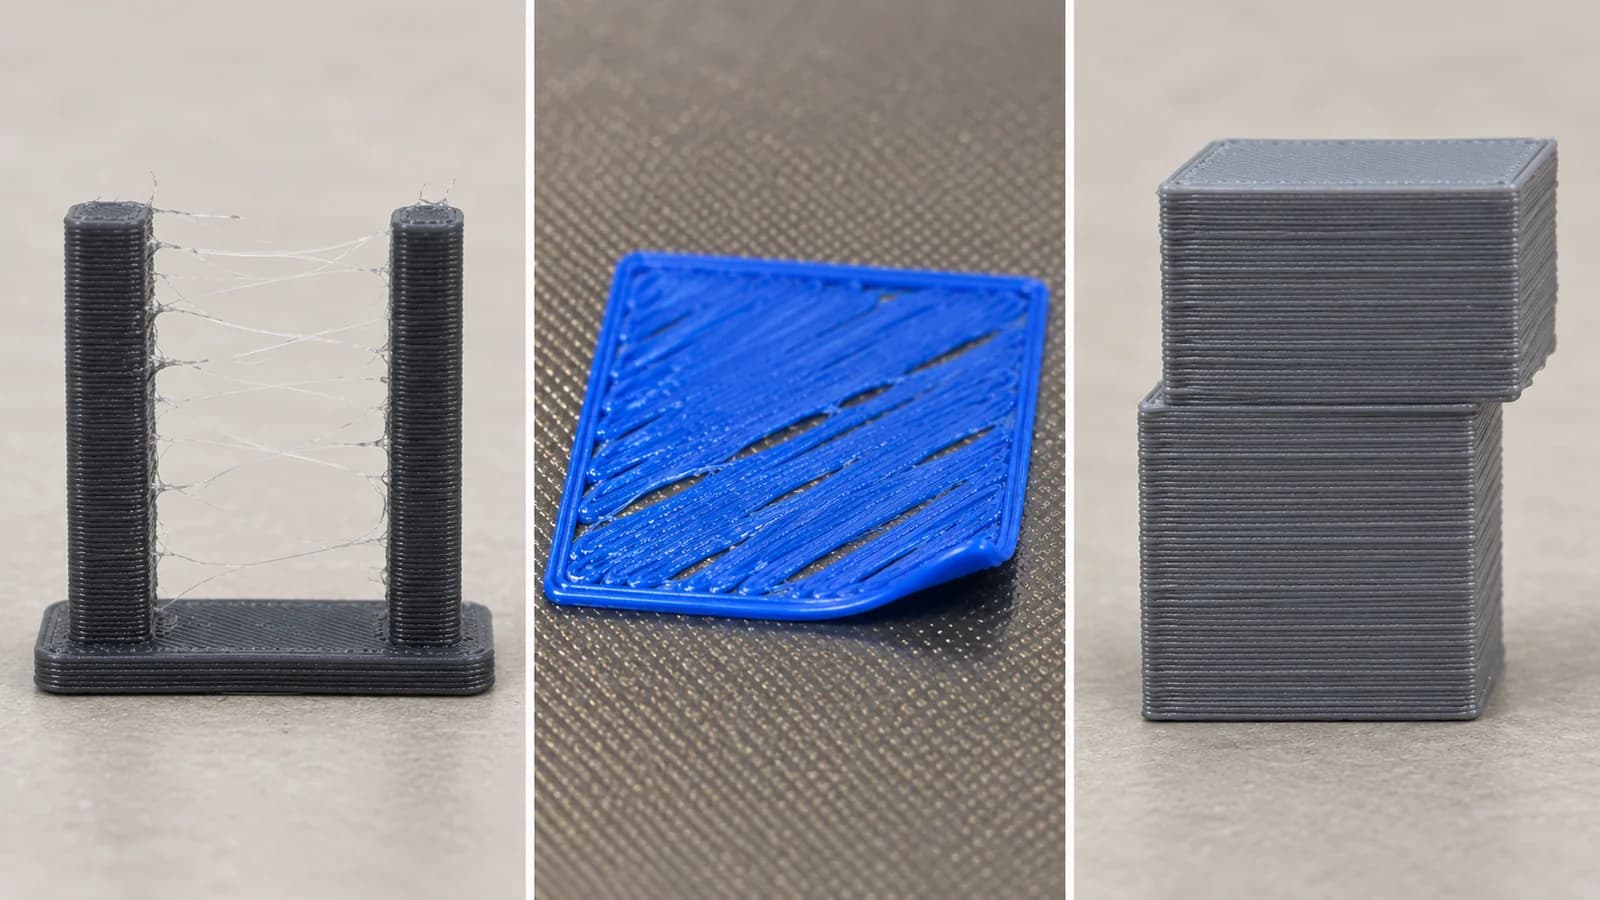
Die folgende Abbildung zeigt beispielhaft drei voneinander unterscheidbare Fehlerbilder. Sie ist eine illustrative Darstellung, kein Foto eigener Drucktests: links Fäden zwischen Stegen, in der Mitte eine lückenhafte erste Schicht und rechts ein seitlicher Schichtversatz. Vergleiche immer auch das echte Bauteil und den Druckverlauf.
Stringing und Fäden
So sieht es aus: Dünne Filamentfäden verbinden Bereiche, zwischen denen die Düse ohne geplante Druckbahn gefahren ist. Mögliche Ursachengruppen: Materialzustand, Temperatur, Retraktion oder Fahrweg; auch Rückstände an der Düse können beteiligt sein. Zuerst prüfen: Ist das Problem nach einem Spulenwechsel entstanden, und sind es wirklich feine Fäden statt einer geplanten Modellstruktur? Vergleiche Material- und Druckprofil. Ein kontrollierter Test: Drucke ein kleines Teil mit vergleichbaren Leerfahrten und ändere nur die naheliegendste, zum Profil passende Annahme. Ein Vergleich mit einer nach Herstellerangaben behandelten oder bekanntermaßen unauffälligen Spule kann die Materialhypothese prüfen. Wann Wartung sinnvoll wird: Wenn Rückstände oder ungewöhnliches Verhalten der Düse bei mehreren Spulen auftreten, ziehe die gerätespezifische Wartungsanleitung heran. Die PETG-Materialseite erklärt, warum Fäden bei diesem Material in der Praxis besonders relevant sein können.
Unterextrusion und sichtbare Lücken
So sieht es aus: Linien fehlen, Außenwände wirken dünn oder einzelne Schichten sind unvollständig. Das kann gleichmäßig oder nur zeitweise auftreten. Mögliche Ursachengruppen: Filamentförderung, Düse, Materialweg, Temperatur oder eine unpassende Profileinstellung. Zuerst prüfen: Fehlen die Linien schon in der Slicer-Vorschau? Ist das Problem auf eine Spule beschränkt? Beobachte, ob Material bei einem normalen gerätespezifischen Prüfvorgang gleichmäßig gefördert wird. Ein kontrollierter Test: Drucke einen kleinen Ausschnitt oder ein einfaches Teil mit dem bisherigen Profil; vergleiche danach genau eine begründete Änderung. Wann Wartung sinnvoll wird: Bei wiederholten Lücken über verschiedene Dateien und Materialien hinweg kann eine Prüfung von Filamentweg und Düse nach Herstelleranleitung sinnvoll sein. Den Flow pauschal zu erhöhen kann die eigentliche Ursache verdecken.
Überextrusion und Materialwülste
So sieht es aus: Bahnen liegen auffällig breit oder Material quillt zwischen geplanten Linien hervor. Einzelne kleine Punkte an der Naht gehören nicht automatisch in dieselbe Kategorie. Mögliche Ursachengruppen: Profil- und Förderannahmen, Temperatur oder lokaler Materialaufbau an der Geometrie. Zuerst prüfen: Betrifft der Überschuss die ganze Fläche oder nur Start- und Endpunkte einer Bahn? Vergleiche Profil und Material mit einem früheren guten Druck. Ein kontrollierter Test: Verwende ein kleines gleichförmiges Teil und prüfe nur eine naheliegende Profileinstellung anhand der Anleitung für deinen Drucker und Slicer. Wann Wartung sinnvoll wird: Wenn Material an der Düse hängen bleibt oder die Förderung unabhängig vom Profil schwankt, prüfe die betreffenden Komponenten nach Herstellerhinweisen. Aus einem einzelnen Wulst folgt noch keine allgemeine Überextrusion.
Schlechte erste Schicht
So sieht es aus: Nachbarlinien verbinden sich nicht, haften ungleichmäßig oder werden übermäßig zusammengedrückt; stellenweise löst sich das Teil früh. Mögliche Ursachengruppen: Zustand der Druckfläche, Abstand zwischen Düse und Fläche, Ebenheit, Material-Oberflächen-Paarung und Profil. Zuerst prüfen: Ist die Fläche nach den Vorgaben ihres Herstellers vorbereitet? Wiederholt sich das Muster an derselben Stelle der Platte? Sieh dir die erste Schicht an, bevor weitere Schichten das Bild verdecken. Ein kontrollierter Test: Eine kleine erste-Schicht-Probe auf derselben Fläche zeigt, ob das Muster nach einer einzigen, gerätespezifisch vorgesehenen Korrektur anders wird. Wann Wartung sinnvoll wird: Wenn ein Bereich dauerhaft auffällig bleibt oder die Fläche beschädigt ist, nutze die Anleitung für Druckplatte und Höhenprüfung. Mehr Quetschung ist kein allgemeiner Ersatz für Haftung.
Warping und hochgezogene Ecken
So sieht es aus: Eine Ecke oder Kante hebt sich von der Druckfläche; das Teil kann sich verziehen. Mögliche Ursachengruppen: Haftung, ungleichmäßige Abkühlung, Umgebung, Material und große zusammenhängende Geometrie. Zuerst prüfen: Hebt sich das Teil bereits früh oder erst später? Ist eine Seite stärker betroffen? Vergleiche Druckfläche, Materialprofil und Zugluft mit einem gelungenen Druck. Ein kontrollierter Test: Ein kleineres repräsentatives Teil oder eine gezielt geänderte, herstellerkonforme Haftungsannahme hilft, die Richtung zu prüfen. Wann Wartung sinnvoll wird: Wenn die Haftung an derselben Plattenstelle trotz geeignetem Material und Verfahren wiederholt versagt, prüfe den Zustand der Fläche. Die ABS-Materialseite erläutert einen Materialkontext; daraus folgt keine universelle Betttemperatur.
Layer Shift und versetzte Schichten
So sieht es aus: Ab einer Höhe steht ein zusammenhängender Teil des Drucks seitlich versetzt. Anders als bei Unterextrusion fehlt nicht bloß Material innerhalb derselben Kontur. Mögliche Ursachengruppen: Behinderung einer Achse, lose oder ungeeignet eingestellte Antriebsteile und zu anspruchsvolle Bewegung für die konkrete Maschine; auch eine Kollision mit dem Druckteil ist möglich. Zuerst prüfen: In welche Richtung verschob sich die Kontur? Tritt es erneut ungefähr an derselben Stelle oder Höhe auf? Sind ungewöhnliche Geräusche oder Hindernisse erkennbar? Ein kontrollierter Test: Wiederhole einen kleinen repräsentativen Druck nach einer risikoarmen Sicht- und Freigängigkeitsprüfung gemäß Geräteanleitung; ändere nicht gleichzeitig Extrusion und Mechanik. Wann Wartung sinnvoll wird: Bei wiederholtem Achsversatz oder hörbarer Behinderung führt die nächste Prüfung zur gerätespezifischen Mechanik. Eine Flow-Kalibrierung löst keinen Positionsverlust.
Schwache Layerhaftung oder Delamination
So sieht es aus: Schichten trennen sich oder es entstehen längere Risse entlang der Lagen. Mögliche Ursachengruppen: unpassendes Materialprofil, Kühlung, Umgebung, Geometrie oder Belastungsrichtung. Zuerst prüfen: Handelt es sich um getrennte Schichten oder um fehlende Extrusionsbahnen? Betrifft es ein Material oder mehrere? Ein kontrollierter Test: Ein kleines, für die Anwendung relevantes Muster mit nur einer begründeten Profil- oder Umgebungsänderung kann den Verdacht eingrenzen. Wann Wartung sinnvoll wird: Bei gleichzeitig schwankender Förderung auch Extrusionsweg und Gerät nach Herstelleranleitung prüfen. Eine visuell geschlossene Naht beweist keine mechanische Festigkeit.
Blobs, Zits und unruhige Außenflächen
So sieht es aus: Kleine Materialpunkte oder raue Stellen sitzen auf einer sonst weitgehend intakten Außenwand. Mögliche Ursachengruppen: Nahtposition, Start/Stopp-Verhalten der Extrusion, Materialzustand, Temperatur oder Druckpfad. Zuerst prüfen: Liegen die Punkte wiederholt an der in der Vorschau erkennbaren Naht oder zufällig über die Fläche verteilt? Ein kontrollierter Test: Vergleiche ein kleines Teil mit unverändertem Material und einer einzigen passenden Slicer-Änderung; bei verstreuten Oberflächenfehlern prüfe zuerst auch die Spule. Wann Wartung sinnvoll wird: Wiederholt ungleichmäßiger Materialfluss bei mehreren Profilen kann eine Geräteprüfung rechtfertigen. Diese Punkte sind nicht automatisch ein Fall von allgemeiner Überextrusion.
Ringing oder Ghosting
So sieht es aus: Auf einer Fläche folgen auf eine scharfe Kante mehrere schwächer werdende Wellen. Mögliche Ursachengruppen: Schwingungen, Bewegungsprofil und Zustand mechanischer Teile. Zuerst prüfen: Beginnt das Muster wirklich hinter einer Kante, und in welcher Bewegungsrichtung ist es sichtbar? Ein kontrollierter Test: Ein kleines Teil mit derselben Kante und einer einzelnen vom Hersteller vorgesehenen Bewegungsprofil-Änderung kann den Zusammenhang prüfen. Wann Wartung sinnvoll wird: Bei ungewöhnlichen Geräuschen, spürbarem Spiel oder wiederholten Schwingungsmustern prüfe den Antrieb nach Geräteanleitung. Firmware-Tuning oder pauschales Riemennachspannen ist kein erster allgemeiner Schritt.
Maßabweichungen und Passungsprobleme
So sieht es aus: Eine Bohrung, Nut oder Außenkante passt nicht zum vorgesehenen Gegenstück, obwohl der Druck äußerlich ordentlich wirkt. Mögliche Ursachengruppen: CAD-Sollmaß, Materialverzug, Linienbreite, erste Schicht oder Prozesskalibrierung. Zuerst prüfen: Welche Stelle wurde wie gemessen, und stimmt die Slicer-Vorschau mit dem Modell überein? Eine verbreiterte erste Schicht kann eine andere Ursache haben als eine Abweichung über das ganze Teil. Ein kontrollierter Test: Drucke und miss einen kleinen repräsentativen Passbereich, nachdem nur eine begründete Annahme geändert wurde. Wann Wartung sinnvoll wird: Erst wenn Maße auch bei einfachen, bekannten Teilen auf einer Achse systematisch abweichen, prüfe die Maschine nach Herstellerangaben. Für funktionale Teile sind Passung und Belastung getrennt zu bewerten.
Wann liegt das Problem eher an Mechanik oder Wartung?
Ein wiederkehrender Versatz entlang derselben Achse, ungewöhnliche Bewegungsgeräusche, Widerstand, lockere Teile oder wiederholte Extrusionsunterbrechungen über verschiedene Modelle und Materialien hinweg sprechen dafür, den Drucker selbst zu prüfen. Beobachte, ob ein Problem auch ohne den bisher verdächtigten Slicer- oder Materialwechsel bestehen bleibt. Bei einer möglichen Kollision oder einem unkontrollierten Bewegungsfehler solltest du den betreffenden Druck nicht einfach unbeaufsichtigt wiederholen.
Der Wartungsleitfaden hilft bei der Einordnung von Verschleiß und Pflege. Für Arbeiten am heißen Hotend, an Heizung, Elektrik oder Antrieb gelten die Verfahren des jeweiligen Herstellers. Dieser Diagnoseartikel ist keine Anleitung zum Zerlegen oder Reparieren eines bestimmten Geräts.
Warum Material und Filamentzustand wichtig sind
Filamente unterscheiden sich in ihrer Verarbeitung, Abkühlung und Neigung zum Verzug. Ein Materialwechsel kann deshalb zugleich das Druckbild und die passende Profileinstellung verändern. Feuchtigkeit ist bei manchen Filamenten eine relevante Ursache für Fäden, Blasen oder eine raue Oberfläche, aber ein trocken wirkendes Teil beweist keinen optimalen Materialzustand. Ebenso entsteht Warping nicht nur durch „falsches Filament“, sondern durch das Zusammenspiel von Material, Haftung, Umgebung und Geometrie.
Vergleiche bei einer Auffälligkeit die Spulenkennzeichnung und die Empfehlungen ihres Herstellers mit dem tatsächlich verwendeten Profil. Der Leitfaden zur Filamentauswahl hilft bei der Materialentscheidung für den Einsatzzweck; hier geht es um den Zustand und das Druckverhalten dieser Spule. Wechsle nicht vorschnell das ganze Material, wenn zunächst eine einfache Beobachtung oder ein kurzer Vergleichstest die Ursache eingrenzen kann.
Mit einem kleinen Kontrolltest prüfen
Ein ganzer Kundenauftrag ist kein guter erster Versuchsträger. Wähle ein kleines Teil oder einen Ausschnitt, der den auffälligen Bereich abbildet: etwa zwei getrennte Stege für Fäden, eine flache erste Schicht für Haftung oder eine Kante für Schwingungsmuster. Verwende möglichst dieselbe Spule, Druckfläche, Ausrichtung und Profilversion wie beim fehlerhaften Teil. Notiere den Ausgangszustand und ändere dann einen plausiblen Faktor.
Vergleiche anschließend dasselbe Merkmal: Anzahl und Stärke der Fäden, Lücken an derselben Stelle oder die Lage des Versatzes. Ein einzelner guter Test kann Zufall sein oder eine andere Geometrie betreffen. Wenn das Ergebnis unklar bleibt, halte das fest und teste die nächste Hypothese getrennt. Das Ziel ist nicht, aus einem Musterteil eine allgemeingültige Kalibrierung abzuleiten, sondern für den konkreten Auftrag eine überprüfbare Entscheidung zu treffen.
Beispiel: Ein PETG-Teil zieht plötzlich Fäden
Ein kleiner PETG-Halter wurde gestern mit demselben Modell und Profil sauber gedruckt. Heute sind zwischen seinen Stegen deutliche Fäden zu sehen. Neu ist eine andere, bereits geöffnete Spule. Die erste Schicht und die übrige Geometrie sehen unverändert aus. Damit ist der Spulenzustand eine plausible Hypothese, keine feststehende Ursache.
Notiere die beiden Spulen und ihre Lagerung. Prüfe, ob die verwendete Materialkennung und das Profil zusammenpassen, und vergleiche nach Möglichkeit mit einer Spule, deren Verhalten bei diesem Druck bekannt ist. Ein kleines Teil mit ähnlichen Leerfahrten reicht für den ersten Vergleich. Wenn die Fäden nur mit einer Spule auftreten, untersuche deren Zustand nach Herstellerhinweisen weiter. Tritt der Fehler bei beiden auf, prüfe als Nächstes eine einzelne passende Profilannahme oder die Düse. Nicht gleichzeitig Temperatur und Retraktion ändern: Ein besseres Ergebnis wäre sonst schwer zu erklären.
Dieses Vorgehen liefert keine Garantie für die Ursache. Es zeigt, wie eine beobachtete Änderung zu einem kleinen, nachvollziehbaren Test führt.
Diagnose festhalten und nächsten Schritt wählen
Halte für jeden Versuch kurz fest:
- Foto und genaue Stelle des Fehlers am Teil.
- Modell, Ausrichtung, Druckdatei und verwendete Profilversion.
- Material, konkrete Spule und relevante Lagerungs- oder Wechselinformation.
- Letzte Änderung an Gerät, Druckfläche, Material oder Slicer.
- Geprüfte Hypothese und genau ein veränderter Faktor.
- Ergebnis am gleichen Fehlermerkmal und nächster Prüfschritt.
Fehler dokumentieren und gezielt weiterprüfen: Geht es um wiederkehrende Bewegungs- oder Förderprobleme, lies zur Wartung weiter. Ist das Fehlerbild schon in der Druckvorschau sichtbar, prüfe den Slicer-Workflow. Hängt es an der Spule oder Materialwahl, hilft die Filamentauswahl. Diese Wege sollen eine konkrete Frage beantworten, nicht drei neue Einstellungen gleichzeitig auslösen.
Bei funktionalen oder sicherheitskritischen Bauteilen gilt zusätzlich: Ein optisch verbesserter Probedruck ist keine technische Qualifikation. Passung, Belastbarkeit und vorgesehene Verwendung müssen für die konkrete Baugruppe geprüft werden.
Häufige Fragen
Wie finde ich die Ursache eines 3D-Druckfehlers?
Beschreibe zuerst Ort und Zeitpunkt des Fehlers. Vergleiche Material, Modell, Profil und letzte Änderungen. Prüfe dann die plausibelste Ursachengruppe mit einem kleinen Test. Ein einzelnes Symptom beweist selten eine bestimmte Ursache.
Warum nur eine Einstellung gleichzeitig ändern?
Nur so lässt sich eine Veränderung des Druckbilds mit einiger Sicherheit einer bestimmten Änderung zuordnen. Wenn mehrere Einstellungen gleichzeitig wechseln, bleibt selbst bei einem besseren Teil unklar, was tatsächlich geholfen hat.
Wann ist Wartung statt einer Slicer-Änderung sinnvoll?
Wenn ein Problem über mehrere Dateien und Materialien hinweg besteht, ungewöhnliche Geräusche auftreten oder eine Achse wiederholt aus der Position gerät, ist eine Prüfung des Geräts nach Herstelleranleitung naheliegend. Ein Slicer-Profil ersetzt keine mechanische Prüfung.
Kann feuchtes Filament Druckfehler verursachen?
Ja, je nach Material und Bedingungen kann aufgenommene Feuchtigkeit beispielsweise Fäden, Blasen oder eine unruhige Oberfläche begünstigen. Das Fehlerbild allein beweist aber keine Feuchtigkeit. Prüfe die Spule und vergleiche sie kontrolliert mit einem bekannten Materialzustand.
Technische Quellen: Die Prusa Knowledge Base zu Stringing, Unterextrusion, erster Schicht, Layer Shift, Filamentfeuchte, Ghosting und Layertrennung beschreibt die jeweiligen Fehlerbilder und mögliche Prüfrichtungen. Die UltiMaker-Dokumentation zur Unterextrusion zeigt ebenfalls, dass fehlendes Material mehrere Ursachen haben kann. Gerätespezifische Maßnahmen aus diesen Quellen gelten nicht pauschal für andere Drucker.