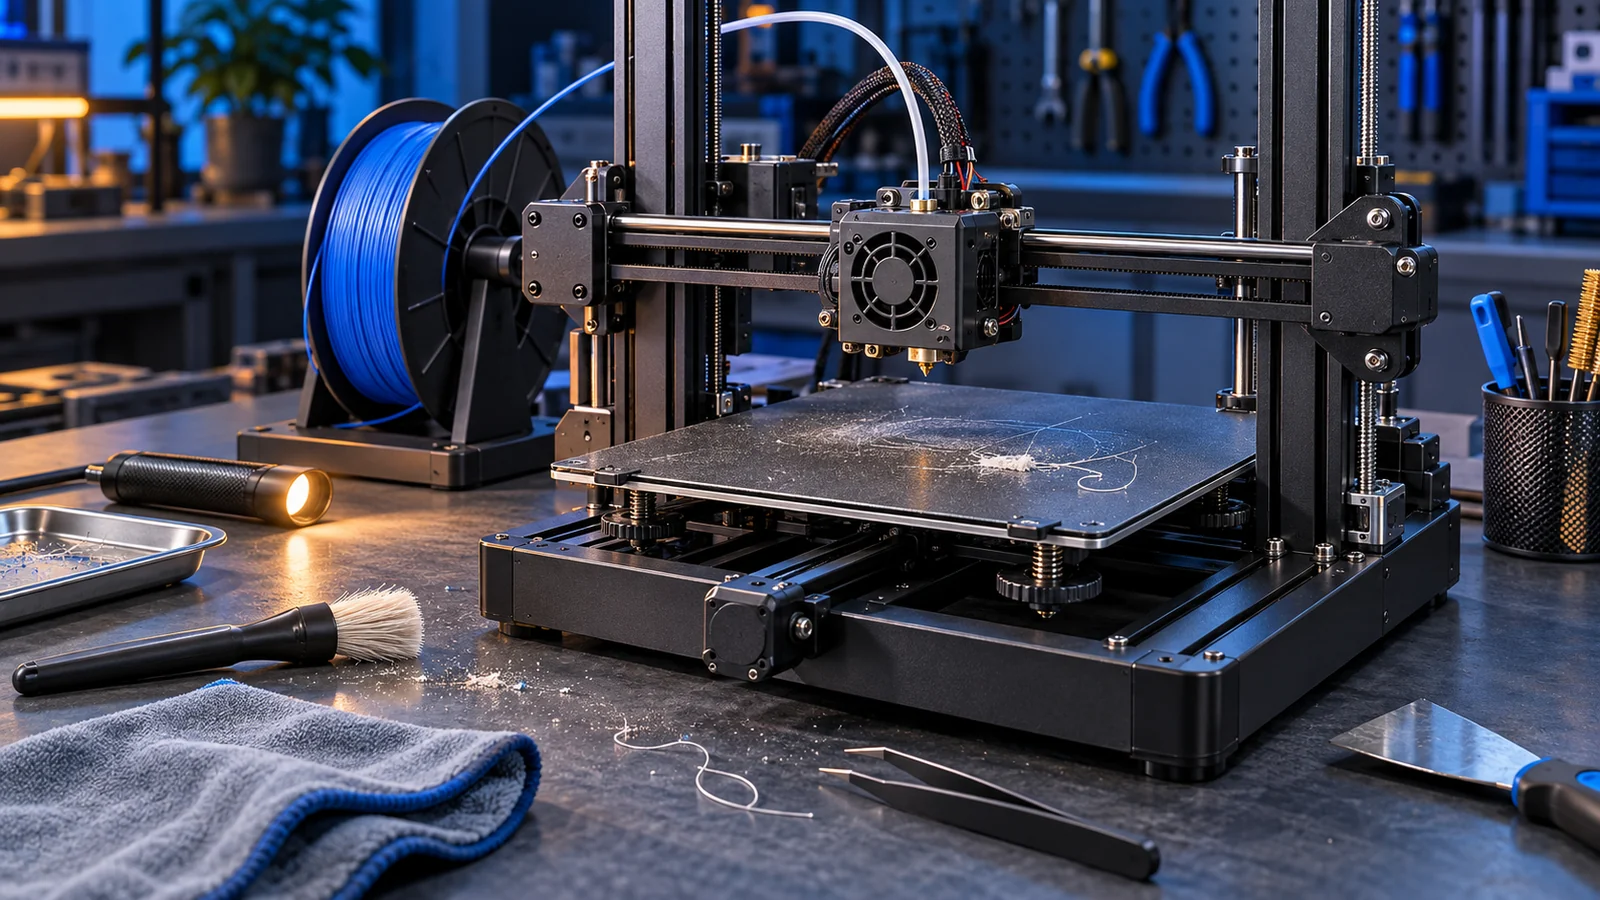
Ein FDM-Drucker arbeitet mit Wärme, Bewegung und mechanischem Filamenttransport. Dabei sammeln sich Staub und Filamentreste an, Oberflächen werden verschmutzt und einzelne Bauteile verschleißen. Eine regelmäßige Sicht- und Funktionsprüfung hilft, Veränderungen früh zu erkennen.
Eine 3D-Drucker-Wartung sollte sich jedoch immer nach dem konkreten Druckermodell richten. Aufbau, Wartungspunkte und zulässige Reinigungsmethoden unterscheiden sich deutlich. Bei allen Arbeiten gelten deshalb die Bedienungs- und Serviceunterlagen des Herstellers.
Dieser Leitfaden bietet einen herstellerneutralen Rahmen: prüfen, reinigen, Symptome dokumentieren und Teile nur dann ersetzen, wenn der Zustand oder die Herstellerangaben das rechtfertigen.
Warum regelmäßige Wartung wichtig ist
Ein Drucker kann trotz beginnenden Verschleißes zunächst weiterarbeiten. Erste Anzeichen zeigen sich häufig als schwankende Extrusion, unsaubere erste Schichten, ungewöhnliche Geräusche oder zunehmende Maßabweichungen.
Wartung kann dabei helfen,
- Verschmutzungen früh zu erkennen,
- den Filamenttransport zuverlässig zu halten,
- Bewegungsachsen und Riemen zu kontrollieren,
- beschädigte Kabel oder Lüfter sichtbar zu machen,
- wiederkehrende Fehler systematisch einzugrenzen,
- vermeidbare Stillstandszeiten zu reduzieren.
Sie garantiert jedoch weder perfekte Drucke noch Maßhaltigkeit. Druckqualität hängt zusätzlich von Modell, Slicer-Einstellungen, Material, Umgebung und Bauteilgeometrie ab. Wer den gesamten Ablauf noch nicht kennt, findet eine Einführung unter 3D-Druck für Anfänger.
Für gewerbliche Anwender haben Wartungsmängel direkte Folgen: Ein abgebrochener Auftrag verbraucht Material und Maschinenzeit, verzögert die Lieferung und kann zusätzliche Arbeitszeit verursachen. Eine nachvollziehbare Wartungsroutine verbessert deshalb nicht nur den technischen Überblick, sondern auch die Planung.
Sicherheit vor der Wartung
Beenden Sie den Druck und bringen Sie die Maschine entsprechend der Herstelleranleitung in einen sicheren Zustand. Heiße und bewegliche Bereiche dürfen nicht berührt werden, solange eine Verletzungsgefahr besteht.
Je nach Wartungsschritt kann die Anleitung verlangen, den Drucker auszuschalten, abkühlen zu lassen und vom Stromnetz zu trennen. Andere herstellerspezifische Verfahren können dagegen einen definierten Betriebszustand voraussetzen. Befolgen Sie hier ausschließlich die Dokumentation für das genaue Modell und Bauteil.
Grundsätzlich gilt:
- Nicht in einen laufenden Bewegungsmechanismus greifen.
- Heiße Düse, Heizblock und Druckplatte nicht ungeschützt berühren.
- Lüfter nicht unerwartet anlaufen lassen.
- Kabel und Steckverbindungen nicht unter Spannung bearbeiten.
- Heizpatrone und Temperatursensor nicht ohne passende Serviceanleitung ausbauen.
- Netzteile und Bereiche mit Netzspannung nicht öffnen.
- Bei beschädigter Verdrahtung, thermischen Fehlern oder unklaren elektrischen Problemen professionelle Hilfe nutzen.
Eine Anleitung für ein anderes Druckermodell ist keine sichere Ersatzanleitung. Selbst ähnlich aussehende Hotends, Extruder und Druckplatten können unterschiedlich aufgebaut sein.
Wartungsplan nach Intervall
Ein sinnvoller Wartungsplan arbeitet nicht mit einer einzigen festen Stundenangabe für alle Drucker. Der Bedarf hängt unter anderem von Druckdauer, Material, Umgebung, Maschinentyp und Auslastung ab.
Die folgenden Intervalle sind daher Kontrollpunkte, keine universellen Austauschfristen.
Vor jedem Druck
Eine kurze Sichtprüfung dauert nur wenige Augenblicke:
- Ist die Druckplatte sauber und unbeschädigt?
- Liegen lose Filamentstücke oder andere Fremdkörper im Bauraum?
- Kann die Filamentspule frei abrollen?
- Verläuft das Filament ohne scharfe Knicke zum Extruder?
- Sind sichtbare Kabel, Schläuche und Steckverbindungen unauffällig?
- Befinden sich Rückstände an Düse oder Druckkopf?
- Wirkt die erste Schicht gleichmäßig?
Eine schlechte erste Schicht bedeutet nicht automatisch, dass die Düse defekt ist. Verschmutzung, falsche Kalibrierung, ungeeignete Oberflächenwahl oder Materialeinstellungen können ähnliche Symptome verursachen.
Auch das verwendete Material beeinflusst den Betrieb. Hinweise zu Verarbeitung und Einsatz finden Sie auf den Materialseiten zu PLA, PETG und ASA.
Regelmäßig
In Abständen, die zur tatsächlichen Nutzung und Herstellerempfehlung passen, sollten Sie folgende Bereiche kontrollieren:
- Zustand und Sauberkeit der Düse,
- Filamentabrieb im Extruder,
- Filamentweg und vorhandene PTFE-Führungen,
- Druckoberfläche und ihre Beschichtung,
- Riemen, Rollen, Lager und Führungen,
- zugängliche Befestigungen,
- Lüfteröffnungen und Lüfterbewegung,
- sichtbare Kabel und Zugentlastungen,
- Staub und Kunststoffreste im Bauraum.
Schmierstoffe, Schmierstellen und Intervalle sind maschinenspezifisch. Verwenden Sie deshalb nur die vom Hersteller vorgesehenen Produkte und Verfahren. Manche Führungen benötigen Schmierung, während sie an anderen Stellen ungeeignet oder schädlich sein kann.
Nach hoher Belastung oder bei Symptomen
Eine zusätzliche Kontrolle ist sinnvoll, wenn sich das Verhalten des Druckers verändert:
- neue oder ungewöhnliche Geräusche,
- wiederkehrende Unterextrusion,
- rutschender oder mahlender Filamenttransport,
- häufige Fehler in der ersten Schicht,
- sichtbarer Verschleiß,
- beschädigte Druckoberfläche,
- zunehmendes mechanisches Spiel,
- blockierte oder auffällig laute Lüfter,
- Maßabweichungen oder wiederkehrender Versatz,
- Material an Stellen, an denen es nicht austreten sollte.
Behandeln Sie solche Beobachtungen als Hinweise. Mehrere Fehler können dieselben Symptome verursachen. Erst prüfen und dokumentieren, dann gezielt reinigen oder nach Herstellervorgabe ersetzen.
Druckplatte reinigen und prüfen
Fingerabdrücke, Hautfett, Staub, Klebstoffreste und Materialrückstände können die Haftung verändern. Eine optisch saubere Platte ist daher nicht zwangsläufig frei von Verunreinigungen.
Prüfen Sie vor der Reinigung:
- Welche Oberfläche ist montiert?
- Welche Reinigungsmittel erlaubt der Hersteller?
- Muss die Platte dafür kalt und ausgebaut sein?
- Gibt es besondere Vorgaben für das verwendete Filament?
Für Glas, glattes PEI, strukturiertes PEI und andere Beschichtungen gelten nicht automatisch dieselben Verfahren. Ein Mittel, das für eine glatte Oberfläche freigegeben ist, kann eine andere Beschichtung beschädigen.
Bei einer PEI-Druckplatte sollten Sie besonders auf Kratzer, abgelöste Bereiche, Blasen, starke Glättung oder sonstige Beschädigungen achten. Auch die Teileentnahme kann eine PEI-Oberfläche beschädigen, wenn Material und Oberfläche zu stark aneinander haften.
Verwenden Sie deshalb keine universelle Chemikalienempfehlung. Reinigen Sie die Platte ausschließlich mit einem Mittel und Verfahren, das für die konkrete Oberfläche freigegeben ist.
Düse reinigen oder ersetzen?
Eine Düse muss nicht bei jeder Extrusionsstörung ersetzt werden. Zunächst sollten Filament, Filamentweg, Extruder und Druckeinstellungen als mögliche Ursachen geprüft werden.
Mögliche Hinweise auf ein Düsenproblem sind:
- ungleichmäßiger Materialfluss,
- wiederkehrende Lücken in Extrusionslinien,
- ein sichtbar veränderter Materialaustritt,
- teilweise Blockierung,
- anhaftende Rückstände,
- sichtbare Beschädigung der Düsenspitze,
- anhaltend veränderte Linienbreite trotz geprüfter Einstellungen.
Filamente mit harten Zusätzen können eine Messingdüse deutlich schneller abnutzen. Dazu zählen je nach Produkt beispielsweise kohlenstoff-, glas-, metall- oder mineralgefüllte Materialien sowie manche Effektfilamente. Ob eine verschleißfestere Düse erforderlich ist, sollte aus den Angaben des Filament- und Druckerherstellers hervorgehen.
Reinigungsverfahren unterscheiden sich nach Düse, Beschichtung und Hotend. Eine Nadel, Bürste oder ein Cold Pull kann bei einem System vorgesehen und bei einem anderen ungeeignet sein. Folgen Sie daher der modellspezifischen Anleitung.
Das gilt besonders für den Düsenwechsel. Die erforderliche Temperatur, Werkzeugführung, Abdichtung und Anzugsmethode sind nicht universell. Falsches Vorgehen kann Kabel beschädigen, Verbrennungen verursachen oder später zu Materialaustritt am Heizblock führen.
Extruder und Filamentweg kontrollieren
Der Extruder überträgt Kraft auf das Filament. Bleibt Material nicht zuverlässig im Eingriff, kann es rutschen, abgeschliffen werden oder ungleichmäßig zum Hotend gelangen.
Kontrollieren Sie, soweit ohne Demontage möglich:
- Filamentstaub oder Abrieb an den Antriebsrädern,
- beschädigtes oder stark eingekerbtes Filament,
- freie Bewegung der Spule,
- scharfe Umlenkungen im Filamentweg,
- sichtbare Verformungen vorhandener PTFE-Schläuche,
- ungewöhnliches Klicken oder Mahlen,
- wiederkehrendes Durchrutschen,
- die nach Herstellerangabe vorgesehene Funktion des Spannmechanismus.
Nicht jeder Drucker verwendet denselben Extruder. Direktantrieb, Bowden-Systeme und herstellerspezifische Druckköpfe benötigen unterschiedliche Prüfungen.
Filamentabrieb an einem Antriebsrad kann die Kraftübertragung verschlechtern. Er kann aber auch die Folge eines nachgelagerten Widerstands sein, etwa einer Blockierung oder eines ungeeigneten Materialpfads. Reinigen Sie daher nicht nur das sichtbare Symptom, sondern prüfen Sie die gesamte Transportstrecke.
Hotend prüfen
Am Hotend sollten Sie vor allem auf Veränderungen achten:
- Materialreste an Düse oder Heizblock,
- Kunststoff oberhalb des vorgesehenen Austrittsbereichs,
- beschädigte oder verfärbte Bauteile,
- auffällige Geräusche des Hotend-Lüfters,
- wiederkehrende Blockierungen,
- Extrusionsabbrüche bei längeren Drucken,
- sichtbare Schäden an Kabeln oder Sensorleitungen.
Kunststoff am Heizblock kann lediglich von fehlgeschlagenen Drucken stammen. Material, das zwischen Hotend-Komponenten austritt, kann dagegen auf ein Abdichtungs- oder Montageproblem hindeuten. Die Unterscheidung sollte anhand der Herstellerdokumentation erfolgen.
Eine unzureichende Kühlung des kalten Hotend-Bereichs kann den Filamenttransport beeinträchtigen und Blockierungen begünstigen. Das wird häufig als Heat Creep bezeichnet. Dieses Symptom hat jedoch mehrere mögliche Ursachen und rechtfertigt keine ungezielte Demontage.
Öffnen oder zerlegen Sie das Hotend nur nach der exakten Serviceanleitung. Arbeiten an Heizpatrone, Temperatursensor und deren Verdrahtung gehören bei Unsicherheit in fachkundige Hände.
Achsen, Führungen, Riemen und Schrauben
Mechanische Komponenten sollten sich gleichmäßig bewegen und frei von losem Schmutz sein. Prüfen Sie:
- sichtbare Verschmutzungen an Führungen,
- ungewöhnliches Spiel,
- beschädigte Rollen oder Lager,
- ausgefranste, beschädigte oder sichtbar veränderte Riemen,
- lose wirkende Befestigungen,
- neue Schleif-, Knack- oder Vibrationsgeräusche,
- Kabel oder Schläuche, die an bewegten Teilen scheuern.
Riemenspannung lässt sich nicht herstellerübergreifend anhand eines Geräusches oder einer pauschalen Kraft einstellen. Zu wenig und zu viel Spannung können problematisch sein. Verwenden Sie die Prüfmethode des Herstellers.
Das Gleiche gilt für Schrauben und Schmiermittel. Ziehen Sie Befestigungen nicht vorsorglich mit beliebiger Kraft nach und tragen Sie keinen universellen Schmierstoff auf alle beweglichen Teile auf.
Lüfter, Kabel und Elektronik
Lüfter können durch Staub, Filamentfäden oder kleine Kunststoffreste behindert werden. Ein blockierter Druckkopflüfter kann die Kühlung des Hotends beeinträchtigen. Bauteilkühlung und Hotend-Kühlung erfüllen dabei unterschiedliche Aufgaben.
Prüfen Sie ausschließlich im sicheren, vom Hersteller vorgesehenen Zustand:
- ob Lüfteröffnungen frei sind,
- ob sichtbare Fremdkörper vorhanden sind,
- ob ein Lüfter ungewöhnlich klingt,
- ob Kabel gequetscht, aufgescheuert oder stark geknickt sind,
- ob Zugentlastungen erkennbar beschädigt sind,
- ob Stecker oder Gehäuse Verfärbungen zeigen,
- ob ungewöhnliche Wärme oder Gerüche auftreten.
Schalten Sie die Maschine bei verdächtigem Geruch, Rauch, beschädigter Verdrahtung oder wiederkehrenden thermischen Fehlern ab. Öffnen Sie weder Netzteil noch netzspannungsführende Bereiche. Wenden Sie sich an Hersteller, Händler oder qualifiziertes Fachpersonal.
Ersatzteil oder Reinigung?
Nicht jedes verschmutzte Bauteil ist verschlissen. Eine einfache Entscheidungshilfe:
Düse
- Reinigung prüfen: Rückstände oder mögliche Teilblockierung ohne sichtbare Beschädigung.
- Ersatz erwägen: sichtbarer Verschleiß, beschädigte Spitze oder dauerhaft verändertes Druckbild nach geprüfter Reinigung und Fehleranalyse.
PTFE-Führung, falls vorhanden
- Reinigung prüfen: loser Abrieb im zugänglichen Filamentweg.
- Ersatz nach Herstellerangabe: dauerhaft verformte, beschädigte oder stark verschlissene Führung.
Druckoberfläche
- Reinigung prüfen: Fingerabdrücke, Staub oder freigegebene lösbare Rückstände.
- Ersatz erwägen: abgelöste Beschichtung, tiefe Beschädigung oder ein vom Hersteller definierter Verschleißzustand.
Riemen
- Prüfen: Verschmutzung, Lauf und herstellerspezifische Spannung.
- Ersatz erwägen: sichtbare Beschädigung, ausgefranste Bereiche oder vom Hersteller festgestellter Verschleiß.
Lüfter
- Reinigung prüfen: sichtbare, sicher erreichbare Blockierung.
- Ersatz beziehungsweise Service: Lüfter startet nicht zuverlässig, läuft unruhig oder bleibt trotz freier Bewegung auffällig.
Extruder-Antriebsrad
- Reinigung prüfen: Filamentstaub und Rückstände in der Verzahnung.
- Ersatz erwägen: sichtbare Beschädigung oder dauerhaft unzuverlässiger Transport trotz beseitigter Ursachen.
Entscheidend ist die Reihenfolge: Zustand prüfen, Ursache eingrenzen, zugelassene Reinigung durchführen, Ergebnis kontrollieren und erst dann einen Austausch bewerten.
Praxisbeispiel: Erste Schicht und Extrusion werden unzuverlässig
Ein kleiner Verkäufer beobachtet drei Veränderungen: Die erste Schicht wird ungleichmäßig, gelegentlich tritt Unterextrusion auf und die Zahl fehlgeschlagener Drucke steigt.
Eine vorschnelle Diagnose wie „Die Düse ist verschlissen“ wäre nicht ausreichend belegt. Stattdessen geht er strukturiert vor:
- Druckplatte prüfen: Ist die Oberfläche verschmutzt, beschädigt oder für das Material ungeeignet?
- Filamentweg kontrollieren: Kann die Spule frei abrollen? Gibt es Knicke, Abrieb oder eine beschädigte Führung?
- Extruder ansehen: Sind Filamentpartikel an den zugänglichen Antriebsrädern sichtbar? Gibt es Schleifspuren am Filament?
- Düse und Hotend beobachten: Ist der Materialfluss ungleichmäßig? Gibt es Rückstände, sichtbaren Verschleiß oder Material an einer ungewöhnlichen Stelle?
- Lüfter und Bewegung prüfen: Sind Blockierungen, auffällige Geräusche oder mechanisches Spiel erkennbar?
- Maßnahmen dokumentieren: Was wurde gereinigt oder ersetzt, und hat sich das Ergebnis danach verändert?
Damit bleibt offen, ob eine einzelne oder mehrere Ursachen vorliegen. Erst nach der Kontrolle kann entschieden werden, ob Reinigung, Kalibrierung, ein modellspezifischer Servicevorgang oder ein Ersatzteil sinnvoll ist.
Für den Verkäufer entstehen währenddessen Kosten: Prüfzeit, Reinigung, mögliche Ersatzteile, Testdrucke und eventuell ein Produktionsausfall.
Wartung dokumentieren
Ein einfaches Wartungsprotokoll kann folgende Angaben enthalten:
- Datum,
- Betriebsstunden, falls verfügbar,
- zuletzt verwendete Materialien,
- beobachtetes Symptom,
- durchgeführte Prüfung,
- Reinigung oder Wartungsmaßnahme,
- ausgetauschtes Teil,
- Ergebnis des anschließenden Testdrucks.
Bei wiederkehrenden Problemen lassen sich dadurch Muster erkennen. Vielleicht treten Extrusionsfehler nur mit einem bestimmten Material auf oder ein Lüfter wird nach ähnlicher Laufzeit erneut auffällig.
Für Verkäufer verbessert die Dokumentation die Wiederholbarkeit. Sie zeigt, welche Maschine wann gewartet wurde und ob ein Auftrag nach einer Änderung erneut geprüft werden sollte.
Wartungskosten in Aufträge einrechnen
Wartung verursacht nicht nur Kosten, wenn ein Teil tatsächlich ersetzt wird. Berücksichtigt werden können:
- Düsen und andere Verschleißteile,
- freigegebene Reinigungs- und Pflegemittel,
- Arbeitszeit für Prüfung und Pflege,
- Testdrucke,
- Maschinenstillstand,
- fehlgeschlagene Drucke,
- externe Reparaturen.
Diese Positionen lassen sich nicht immer exakt einem einzelnen Auftrag zuordnen. Eine selbst festgelegte Wartungsreserve pro Druckstunde kann die Kosten über mehrere Aufträge verteilen.
Wenn Wartung, Verschleißteile und Ausfallrisiko regelmäßig Kosten verursachen, können Sie dafür im TelenetPro 3D-Druck-Kostenrechner eine nachvollziehbare Wartungsreserve einplanen.
Diese Reserve ist eine Kalkulationsannahme. Sie ist weder eine Messung der tatsächlichen Reparaturkosten noch eine vollständige buchhalterische Abbildung.
Wann professionelle Hilfe sinnvoll ist
Unterbrechen Sie den Betrieb und nutzen Sie Hersteller-Support oder qualifiziertes Fachpersonal bei:
- beschädigter Verdrahtung,
- wiederkehrenden Temperatur- oder Heizfehlern,
- ungewöhnlicher Hitze, Rauch oder Geruch,
- Problemen mit Netzteil oder Steuerung,
- mechanischen Schäden, die sich nicht sicher beurteilen lassen,
- wiederholtem Materialaustritt am Hotend,
- Wartungsarbeiten, die Garantie oder Gewährleistung beeinflussen könnten,
- fehlender oder widersprüchlicher Serviceinformation.
Ein Austausch auf Verdacht kann zusätzliche Fehler verursachen. Bei sicherheitsrelevanten oder elektrischen Problemen ist eine professionelle Diagnose sinnvoller.
Fazit
Eine gute Wartungsroutine folgt einer einfachen Reihenfolge:
- Drucker und Druckergebnis beobachten
- sichtbare Verschmutzungen und Schäden prüfen
- Ursache systematisch eingrenzen
- nur freigegebene Reinigungs- und Wartungsverfahren verwenden
- Maßnahmen und Ergebnis dokumentieren
- Teile erst bei begründetem Bedarf ersetzen
Feste Universalintervalle gibt es nicht. Material, Laufzeit, Konstruktion und Herstellerangaben bestimmen, wann eine Düse, Druckplatte, Führung, ein Riemen oder ein Lüfter Aufmerksamkeit benötigt.
Wer regelmäßig prüft und Veränderungen dokumentiert, kann viele Probleme früher erkennen und Wartungskosten realistischer in seine Aufträge einplanen.