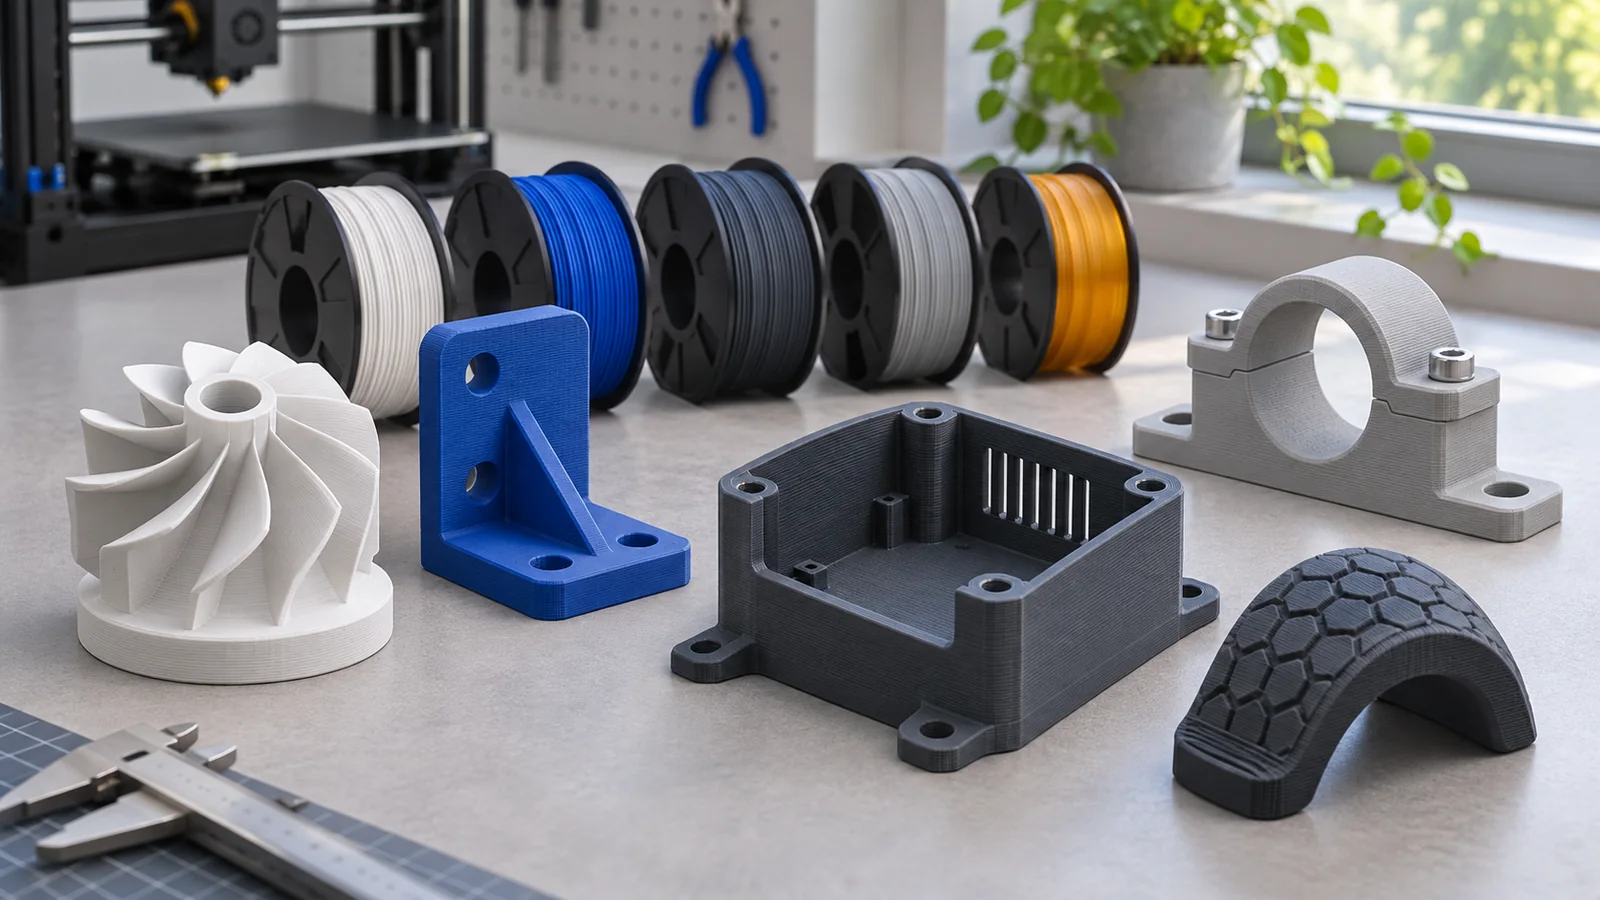
Wenn ein Bauteil nur gut aussehen soll, ist die Materialwahl oft einfach. Sobald es regelmäßig genutzt wird, draußen hängt oder sich gezielt biegen soll, reicht die Frage nach der Farbe der Spule nicht mehr. Entscheidend sind Einsatz, Belastung und die Bedingungen, unter denen du das Teil tatsächlich drucken kannst. Dieser Leitfaden grenzt PLA, PETG, ABS, ASA und TPU für FDM-Drucke ein. Die Wahl für einen konkreten Auftrag bleibt eine Prüfung des Bauteils und des verwendeten Filamentprodukts.
Die Materialwahl in Kürze
Für ein Anschauungsmodell, Dekoteil oder eine schnelle Passprobe ist PLA häufig ein sinnvoller erster Kandidat. Für regelmäßig genutzte Halter und einfache Gehäuse lohnt sich der Blick auf PETG. Bei deutlicher Sonnen- und Witterungsexposition kann ASA passen. Wenn Wärme oder andere technische Anforderungen wichtiger werden, kommen ABS oder ASA infrage – vorausgesetzt, das konkrete Material und der Druckprozess passen. Soll das Teil bewusst nachgeben, prüfe TPU in der benötigten Härte.
Das sind Startpunkte, keine Freigaben. Ein Gehäuse am Fenster, eine Halterung am Fahrrad und ein Puffer an einer Maschine stellen sehr unterschiedliche Anforderungen. Beschreibe deshalb zuerst den Einsatz, bevor du eine Spule auswählst.
Entscheidungsweg: Anforderung klären → Materialkandidaten eingrenzen → Produktdaten prüfen → bei Bedarf Probedruck und Passung testen → Auftrag kalkulieren.
Welche Anforderungen muss das Bauteil erfüllen?
Funktion und Belastung
Ein Modell für eine Präsentation muss anders funktionieren als ein Teil, das täglich verschraubt, gedrückt oder gestoßen wird. Notiere, ob das Bauteil vor allem eine Form zeigen, eine Passung bestätigen oder dauerhaft eine Aufgabe erfüllen soll. Bei Funktionsteilen zählen auch die Richtung der Belastung, die Befestigung und die Frage, ob sich das Teil wiederholt bewegt.
Die Materialbezeichnung allein sagt wenig über das Ergebnis aus. Eine dünne Lasche kann anders reagieren als ein kompakter Körper aus demselben Filament. Wandstärken, Kerben und Druckorientierung beeinflussen das fertige Teil. Bei einer Passprobe ist zudem wichtig, welche Maße wirklich passen müssen. Ein kleiner Testdruck kann hier mehr klären als ein allgemeiner Materialvergleich.
Umgebung
„Für draußen“ ist keine einzelne Eigenschaft. Ein Teil unter einem geschützten Dach sieht weniger UV-Licht und Regen als ein Bauteil an einer sonnigen Fassade. Frage nach direkter Sonne, Feuchtigkeit, Temperaturspitzen, Einsatzdauer und mechanischer Beanspruchung. Auch drinnen kann Wärme eine Rolle spielen, etwa nahe einem Fenster oder einem Gerät.
Formulierungen wie „wasserfest“ oder „hitzebeständig“ sind ohne Bedingungen zu ungenau. Das Materialdatenblatt bezieht sich auf definierte Prüfungen; ein gedrucktes Teil kann durch Schichten, Geometrie und Fertigung anders reagieren. Leite aus einer Materialeigenschaft daher keine garantierte Lebensdauer des Bauteils ab.
Soll das Teil steif oder flexibel sein?
Ein Gehäuse soll seine Form halten. Ein Fuß, Griff oder Puffer soll möglicherweise gezielt nachgeben. Diese Entscheidung trennt starre Filamente von flexiblen Sorten. Bei TPU bestimmt nicht nur der Materialname das Verhalten: Die Shore-Härte und die Form des Druckteils sind wichtig. Beschreibe möglichst konkret, wie stark das Teil nachgeben soll, statt nur „weich“ zu verlangen.
Welche Druckbedingungen sind vorhanden?
Ein theoretisch geeigneter Werkstoff hilft wenig, wenn dein Drucker oder deine Arbeitsumgebung ihn nicht zuverlässig verarbeiten kann. Prüfe das Profil für die tatsächliche Spule, geeignete Druckoberflächen und die Anforderungen an den Bauraum. Bei ABS und ASA ist eine kontrollierte, zugluftarme Druckumgebung oft besonders wichtig; beachte dabei die Hinweise des Geräte- und Filamentherstellers zur Belüftung. Bei flexiblem Filament zählen Härte und Filamentführung.
Plane vor einem Kundenauftrag einen kurzen Versuch ein, wenn Material, Drucker oder Geometrie neu sind. Ein sauberer Probedruck beantwortet Fragen zur Haftung und Passung, ersetzt aber keine Prüfung einer sicherheitsrelevanten Anwendung.
PLA, PETG, ABS, ASA und TPU im Entscheidungsvergleich
Die folgenden Kurzprofile helfen bei der Vorauswahl. Sie ersetzen weder die Produktdaten noch die ausführlichen Druckhinweise für die konkrete Spule.
PLA: der einfache Ausgangspunkt
Prüfen für: Anschauungsmodelle, Dekor und Form- oder Passproben ohne hohe Einsatzbelastung. PLA lässt sich auf vielen FDM-Druckern vergleichsweise unkompliziert verarbeiten. Vor der Wahl prüfen: Wärme, längere Belastung und jede geplante Außenanwendung. Für ein Teil, das dauerhaft an einem warmen Ort sitzt, ist „leicht zu drucken“ kein ausreichendes Kriterium. Mehr zu Eigenschaften und Grenzen steht auf der PLA-Materialseite.
PETG: für viele genutzte Alltagsteile
Prüfen für: Halter, Werkstattzubehör und einfache Gehäuse, bei denen Zähigkeit und Schichthaftung wichtig sind. Der Druck kann Fäden oder zusätzliche Nacharbeit verursachen. Vor der Wahl prüfen: konkrete Wärme- und UV-Belastung, Passung und mechanische Beanspruchung. Ein PETG-Druck ist nicht automatisch dicht oder dauerhaft für jede Außenumgebung geeignet. Die PETG-Materialseite vertieft die Druckpraxis.
ABS: technische Eigenschaften mit höherem Prozessaufwand
Prüfen für: technische Teile, deren Anforderungen mit den Daten eines konkreten ABS-Produkts übereinstimmen. Gegenüber gewöhnlichem PLA kann ABS für wärmere Einsatzbedingungen interessant sein. Vor der Wahl prüfen: Herstellerdaten, Bauteilgeometrie, Verzug und die verfügbare Druckumgebung. Ein offener, zugiger Arbeitsplatz erschwert besonders größere Drucke. Die ABS-Materialseite behandelt diese Fragen ausführlicher.
ASA: ein Kandidat bei UV-Exposition
Prüfen für: geeignete Außengehäuse oder Halter mit relevanter Sonneneinstrahlung. ASA wird wegen seiner UV-Beständigkeit für solche Anwendungen eingesetzt. Vor der Wahl prüfen: tatsächliche Temperatur, Belastung, Befestigung und geplante Nutzungsdauer. UV-Beständigkeit des Filaments ist keine garantierte Haltbarkeit des fertigen Teils. Auch ASA verlangt einen passenden Druckprozess. Details stehen auf der ASA-Materialseite.
TPU: wenn das Teil nachgeben soll
Prüfen für: flexible Füße, Puffer, Griffe oder Schutzteile. Die Sorten unterscheiden sich deutlich in der Shore-Härte und damit in Verarbeitung und Gefühl. Vor der Wahl prüfen: gewünschte Verformung, Rückstellverhalten im konkreten Einsatz und Eignung der Filamentführung. Sehr weiche Sorten können anspruchsvoller zu drucken sein. Die TPU-Materialseite hilft bei der Einordnung.
Welches Material passt zu welcher Anwendung?
Deko, Anschauungsmodell oder schnelle Passprobe
Für ein Teil, das vor allem Form und Oberfläche zeigen soll, ist PLA häufig ein guter Ausgangspunkt. Es erlaubt einen zügigen ersten Druck und eine visuelle Kontrolle. Eine Passprobe aus PLA bestätigt jedoch zunächst nur die Geometrie unter diesen Druckbedingungen. Wenn das spätere Funktionsteil aus einem anderen Material entstehen soll, können Passung und Maßverhalten erneut geprüft werden müssen.
Sobald das Teil Wärme, Schläge oder dauerhafte Last aushalten soll, reicht der günstige und einfache Prototyp nicht als Eignungsnachweis. Trenne daher die Frage „Kann ich die Form testen?“ von „Kann ich das Teil so einsetzen?“.
Halter, Gehäuse und häufig genutzte Alltagsteile
Bei einem regelmäßig verwendeten Halter oder Gehäuse ist PETG ein naheliegender Kandidat. Es lohnt sich besonders dann, wenn ein sprödes Verhalten vermieden und eine gute Verbindung zwischen den Schichten wichtig wird. Das bedeutet nicht, dass jeder PETG-Halter dieselbe Last trägt. Prüfe Schraubpunkte, Wandstärken, Druckrichtung und die tatsächliche Umgebung.
Für ein Gehäuse zählt außerdem, ob Deckel und Anschlüsse passen, ob Wärme entsteht und wie sauber Stützen entfernt werden können. Ein kleines Muster kann die Materialwahl und den Arbeitsaufwand gleichzeitig klären.
Bauteile im Freien
Bei direkter Sonne wird ASA häufig zuerst betrachtet. Prüfe trotzdem getrennt, wie viel UV-Licht, Regen, Wärme und mechanische Belastung tatsächlich auftreten. Ein geschütztes Teil und eine dauerhaft sonnenexponierte Halterung sind nicht derselbe Fall. Eine pauschale „Outdoor“-Zusage lässt die wichtigen Bedingungen offen.
Auch die Druckqualität zählt: Verzug kann eine Befestigung unbrauchbar machen, selbst wenn das Material grundsätzlich für UV-Exposition gewählt wurde. Für ein Kundenprodukt sollten Einsatzort und erwartete Funktion dokumentiert und mit einem geeigneten Muster geprüft werden.
Wärme und technische Anforderungen
Wenn PLA für die erwartete Temperatur ungeeignet erscheint, sind ABS und ASA mögliche Kandidaten. Die Entscheidung hängt vom konkreten Produktdatenblatt, der Geometrie, der Druckumgebung und weiteren Anforderungen wie UV-Exposition ab. Es gibt keinen allgemeinen Temperaturwert, ab dem eines der beiden Materialien für jedes Bauteil „sicher“ ist.
Wenn genau diese beiden Werkstoffe zur Auswahl stehen, hilft der direkte Vergleich von ASA und ABS. Dieser Leitfaden hier soll zunächst entscheiden helfen, ob du überhaupt in diese Materialgruppe wechseln musst.
Flexible Füße, Griffe oder Schutzelemente
Für bewusst biegsame Teile führt die Auswahl zu TPU oder anderen geeigneten flexiblen Filamenten. Bestimme zuerst, wie sich das Teil im Einsatz verhalten soll: weich aufliegen, eine Bewegung abfedern oder eine Oberfläche schützen. Danach wählst du eine passende Härte und testest die fertige Form. Zwei TPU-Spulen können sich deutlich unterscheiden; selbst bei derselben Spule verändert die Bauteilgeometrie das Biegeverhalten.
Prüfe vor der Kalkulation, ob dein Drucksystem die gewählte Sorte zuverlässig fördert. Bei langsamem Druck oder schwierig zu entfernenden Stützen kann der Fertigungsaufwand höher sein, als das geringe Gewicht vermuten lässt.
Die wichtigsten Zielkonflikte
Materialeigenschaft versus druckbares Ergebnis
Herstellerdaten helfen beim Vergleichen, sind aber kein Prüfprotokoll für dein gedrucktes Teil. Die Daten können an standardisierten Proben und unter definierten Bedingungen ermittelt worden sein. Eine gedruckte Lasche mit Bohrung, Schichtgrenzen und einer bestimmten Druckrichtung ist etwas anderes. Nutze Datenblätter zum Eingrenzen und Probedrucke zum Prüfen von Passung und Verhalten im vorgesehenen Einsatz.
Einfacher Druck versus spezielle Anforderungen
PLA ist oft unkompliziert, erfüllt aber nicht jede Aufgabe. ABS oder ASA können für bestimmte Anforderungen passender sein, verlangen jedoch häufig mehr Kontrolle über Bauraum und Druckprozess. TPU löst Flexibilitätsanforderungen, kann aber die Filamentförderung erschweren. Die beste theoretische Materialeigenschaft nützt nichts, wenn sich das Teil nicht wiederholbar herstellen lässt.
Für kleine Serien ist das besonders relevant. Ein einzelner gelungener Druck belegt noch nicht, dass die nächste Charge dieselbe Qualität erreicht. Halte verwendete Spule, Profil und Prüfschritte fest, wenn du einen Auftrag wiederholen willst.
Oberfläche, Nacharbeit und Passung
Manche Teile müssen nur funktionieren, andere werden sichtbar verkauft. Fäden, Stützstellen oder Verzug können zusätzliche Handarbeit oder einen erneuten Druck auslösen. Bei maßkritischen Teilen ist eine leicht andere Passung wichtiger als eine optisch schönere Oberfläche. Plane die Materialwahl deshalb zusammen mit dem gewünschten Finish und dem Aufwand für die Endkontrolle. Die Methoden der Nachbearbeitung sind ein eigener Arbeitsschritt, kein Ersatz für eine passende Materialwahl.
Was kostet die Materialentscheidung beim konkreten Auftrag?
Der Preis einer Spule pro Kilogramm ist nur ein Teil der Rechnung. Für denselben Auftrag können sich Materialmenge, Stützmaterial, Druckzeit, Energiebedarf und nötige Handarbeit je nach Material und Profil verändern. Ein Testdruck oder Fehldruck verbraucht zusätzlich Zeit und Material. Bei sichtbaren Produkten kommen mögliche Nacharbeit und Qualitätsprüfung hinzu.
Erfasse deshalb die Werte des tatsächlichen Modells und deiner eigenen Fertigung. Zwei Materialien mit ähnlichem Kilopreis können zu unterschiedlichen Stückkosten führen, wenn eines länger druckt oder mehr Nacharbeit verlangt. Umgekehrt muss ein teureres Filament für einen kleinen Druckauftrag nicht der größte Kostentreiber sein.
Wenn du einen Materialkandidaten eingegrenzt hast, kannst du die konkreten Auftragswerte im anschließenden Drucklio Kostenrechner prüfen. Erst dann wird aus der Materialentscheidung eine belastbarere Kostenschätzung für diesen Druck. Der Rechner ersetzt weder den Eignungstest noch eine Zusage zur Bauteilsicherheit.
Checkliste vor dem endgültigen Druck
- Einsatz beschreiben: Soll das Teil zeigen, passen, schützen, halten oder sich biegen?
- Belastung klären: Welche Kräfte, Bewegungen und Befestigungen treten wirklich auf?
- Umgebung prüfen: Welche Wärme, Sonne, Feuchte und Einsatzdauer sind zu erwarten?
- Flexibilität festlegen: Wie steif oder nachgiebig muss das fertige Teil sein?
- Konkretes Produkt prüfen: Was sagt das Datenblatt der tatsächlich verwendeten Spule unter seinen Testbedingungen?
- Druckprozess abgleichen: Kann dein Drucker das Material mit passendem Profil und geeigneter Umgebung verarbeiten?
- Muster prüfen: Stimmen Passung, Oberfläche und Funktion eines Probedrucks, wenn der Einsatz das erfordert?
- Auftrag kalkulieren: Berücksichtige Material, Druckzeit, Energie, Arbeitszeit und mögliche Fehlversuche.
Für sicherheitskritische oder regulierte Anwendungen reicht ein allgemeiner Ratgeber nicht aus, um die Eignung eines Druckteils festzustellen. Dazu braucht es die jeweils erforderlichen produktspezifischen Nachweise und Prüfungen.
Technische Quellen für die Materialeinordnung
Die Aussagen dieses Leitfadens orientieren sich an der Prusa-Materialübersicht und den technischen Hinweisen zu PLA, PETG, ABS, ASA sowie flexiblen Materialien. Für einen konkreten Auftrag sind die Angaben zum gewählten Filamentprodukt, Drucker und Einsatz maßgeblich.